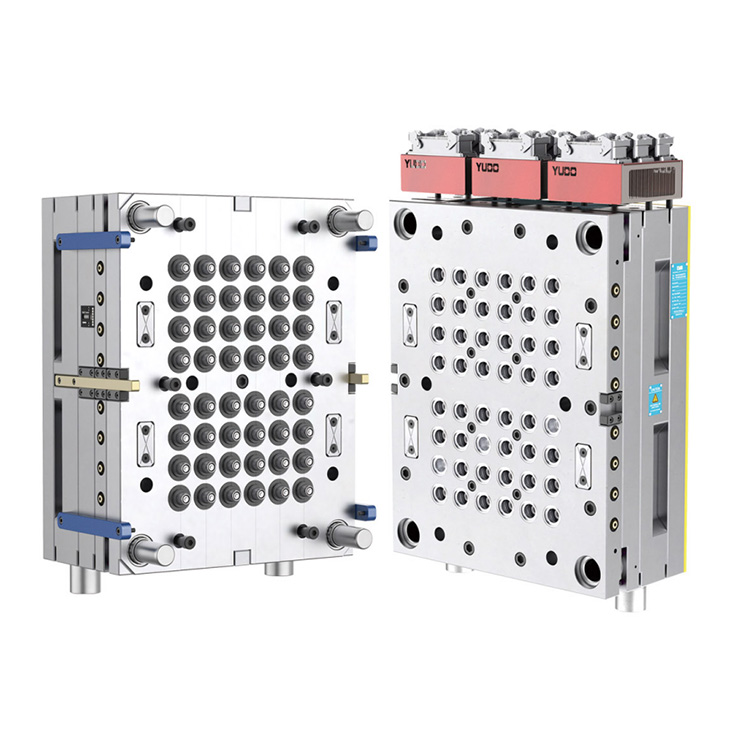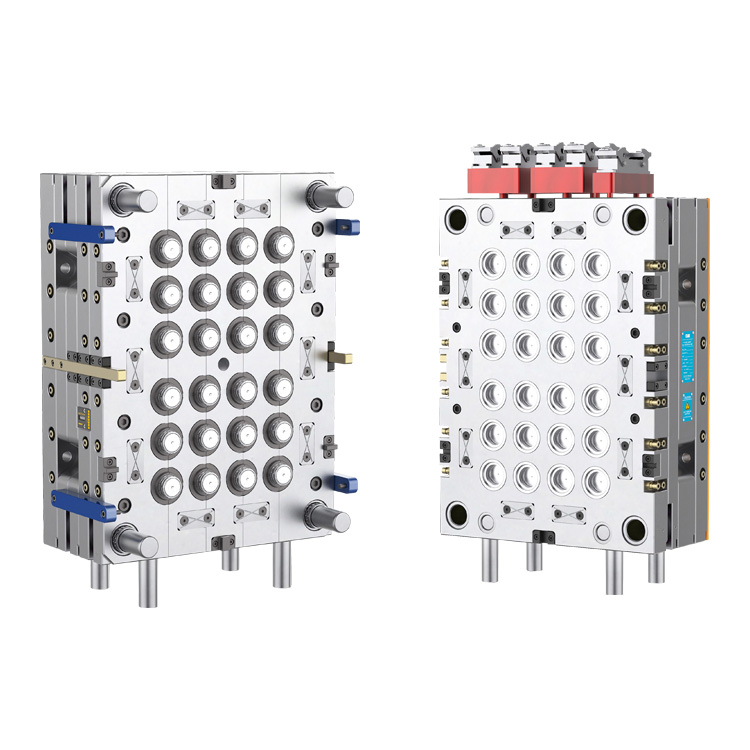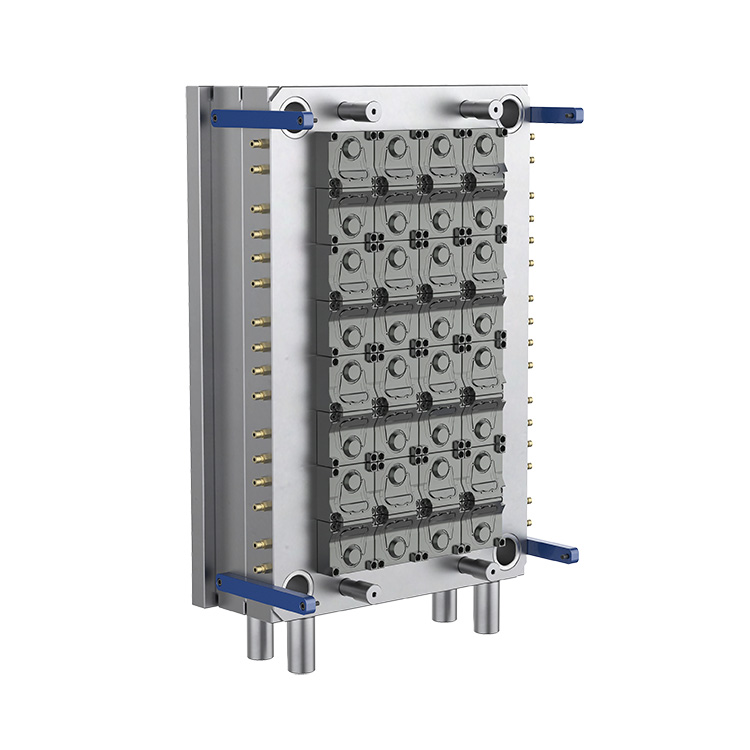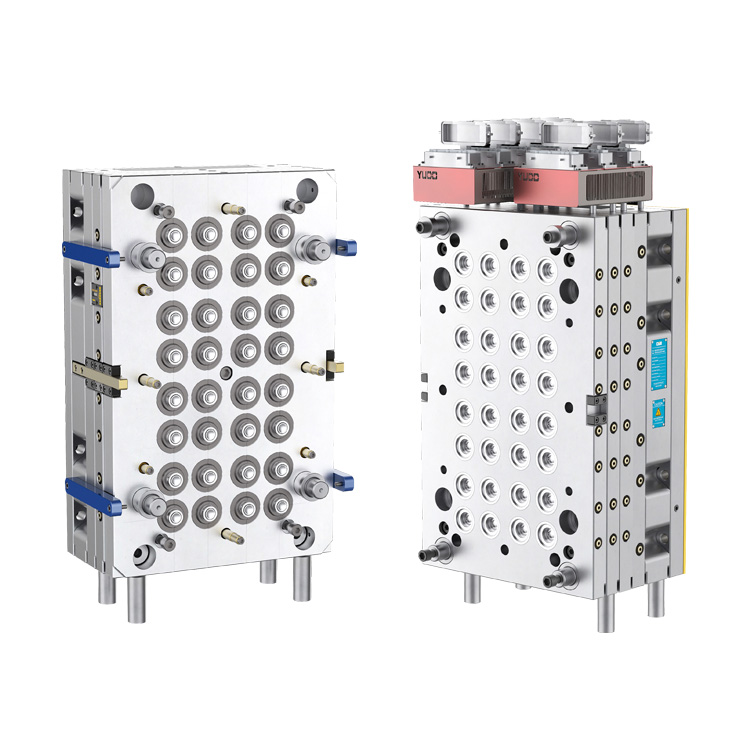
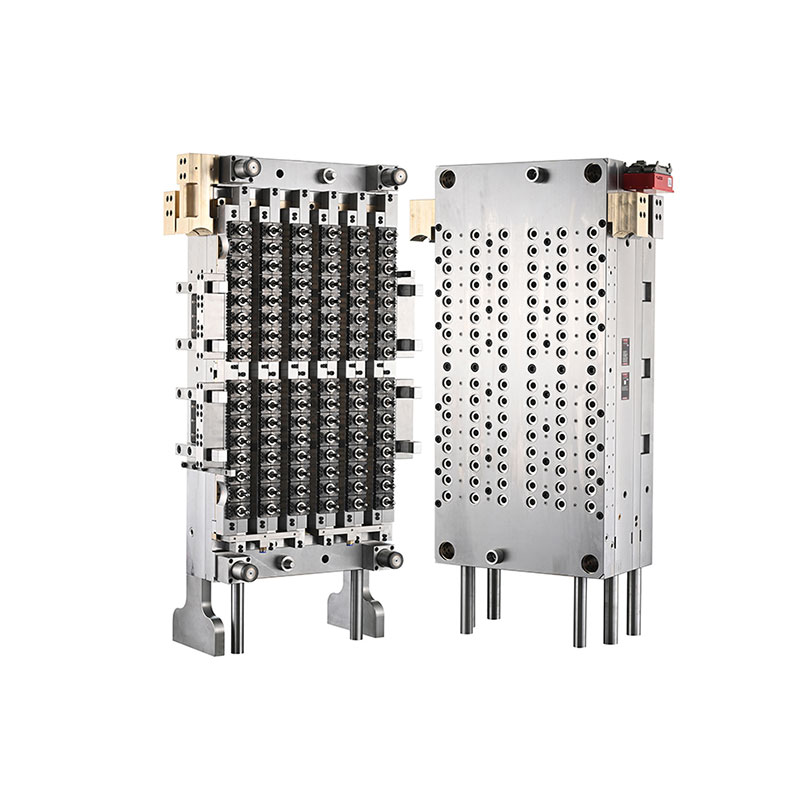
大龍は、30 年以上の業界経験を持つ中国に本拠を置く射出成形金型メーカーで、プラスチック包装の大量生産向けの精密ツーリング ソリューションを提供しています。の96 キャビティ 29 25 ネック Pet プリフォーム金型 (ニードル バルブ ゲート付き)は、要求の厳しい PET プリフォーム製造向けに設計されており、高キャビティ レイアウト、制御されたホット ランナー システム、および自動生産装置との互換性を組み合わせて、飲料、食品、および日常の化学包装用途の一貫した生産をサポートします。
高性能 PET プリフォーム金型は、生産効率、寸法の一貫性、材料の利用率、および下流のボトルの品質に直接影響します。 96 キャビティ構成により、メーカーは各射出サイクルで複数のプリフォームを製造できる一方、ニードル バルブ ゲート ホット ランナー システムは個々のゲートでの溶融物の供給制御に役立ちます。互換性のある Nestal 射出成形機と 5 ステーションのロボット オートメーションを使用しているメーカーの場合、適切な金型設計により、安定した反復可能な生産をサポートできます。この記事では、金型の動作原理、主な材料の選択、エンジニアリング上の利点、選択基準、メンテナンス要件、および高キャビティ PET プリフォーム金型への投資を評価するための実際的な考慮事項について説明します。
PET プリフォームは射出成形された部品で、その後再加熱され、ボトルやその他の容器に延伸ブロー成形されます。寸法、材料の分布、ネックの形状、表面の状態は、完成したパッケージの性能に影響を与えます。
96 キャビティ金型には 96 個の個別のキャビティ位置が含まれており、適切に構成された射出成形システムにより 1 回の完全な成形サイクルで最大 96 個のプリフォームを形成できます。この構成は、多数の個別の成形機に依存せずに大幅な生産能力を求める製造業者に特に適しています。
29/25 ネック仕様は、意図されたネック仕上げデザインを識別します。購入者は、注文する前に、正確なねじ山プロファイル、シール寸法、クロージャーの互換性、および関連するネック仕上げの図面を確認する必要があります。これらの詳細により、完成したプリフォームが目的のキャップおよびボトルブロープロセスに適合するかどうかが決まります。
大龍 の製品情報によると、この金型は 5 ステーション ロボット システムを備えた Nestal 射出成形機用に設計されています。実際の互換性は、購入者の機械モデル、プラテン寸法、射出能力、自動化構成と照らし合わせて確認する必要があります。
高キャビティ射出成形では、溶融した PET をすべてのキャビティ全体に均一に分配することがエンジニアリング上の大きな課題です。溶融温度、圧力、流動抵抗、ゲート性能の変動により、プリフォームの重量、外観、寸法精度に違いが生じる可能性があります。
ニードル バルブ ゲート ホット ランナー システムは、可動バルブ ピンを使用してゲートの開閉を制御します。このシステムは、各キャビティへの溶融物の流入を管理するように設計されており、正しく設計、維持され、射出プロセスと同期されていれば、よりきれいなゲート領域とより安定した充填を実現できます。
大龍 は、このモデルに PC-VG シリーズ バルブ ゲート ホット ランナー システムを指定します。最終的な結果は、全体的なホット ランナーの設計、バルブ ピンの状態、温度制御、射出設定、冷却性能、および PET 樹脂の準備によって決まります。購入者は、実際の動作条件下での性能を検証するために、金型の試用とサンプル評価を要求する必要があります。
個々のコンポーネントは熱、圧力、摩擦、および繰り返される機械的動作のさまざまな組み合わせにさらされるため、高キャビティ PET プリフォーム金型には材料の選択が不可欠です。適切な工具鋼とホット ランナー材料は、寸法安定性、耐摩耗性、信頼性の高い長期稼働をサポートします。
次の表は、Daelong がこの金型に関して公開した材料およびエンジニアリング情報をまとめたものです。
| 成分 | 特定の材料 | 公表硬度 | エンジニアリングの目的 |
|---|---|---|---|
| キャビティとコア | ドイツ 2316 鋼 | HRC 42 ~ 45。 HRC 50 ~ 54 までの精密焼入れ | プリフォーム形状を形成し、耐摩耗性をサポートします |
| ネックリング | ドイツ 2316 鋼 | HRC 45 ~ 50 | ネックの仕上げとクロージャの境界面を形成します |
| バルブピン | 日本 SKD51 鋼 | HRC 58 ~ 60 | ゲートの開閉を制御します |
| ホットランナーノズル | 米国ベリリウム銅 | HRC 37 | ノズルアセンブリ内の熱伝達をサポート |
| マニホールドプレート | H13鋼 | HRC 35 ~ 38 | ホットランナーマニホールド構造に対応 |
| ベースプレート | P20工具鋼 | HRC 27–32 | 金型アセンブリを構造的にサポートします。 |
注: 上記の硬度の値は、製品ページの公開仕様に従っています。購入者は、承認された技術文書で最終的な材料証明書、熱処理条件、部品仕様、検査記録を確認する必要があります。
大龍 はまた、加工公差が 0.003 ~ 0.005 mm、部品互換性が最大 90%、プリフォーム壁厚同心度が L = 100 mm で ±0.0075 mm であると報告しています。これらは重要な技術的評価ポイントです。測定方法、検査場所、および合格基準は、生産の合格前に合意する必要があります。
96 キャビティ構成の主な利点は、各サイクルで多くのプリフォームを形成できることです。このレイアウトを、適切なサイズの射出成形機、バランスの取れた充填、効果的な冷却、および自動処理と組み合わせることで、製造業者が生産床スペースを有効活用しながら生産量を増やすことができます。
ただし、1 時間あたりに生産される許容可能なプリフォームの実際の数は、サイクル タイム、機械の可用性、プロセスの安定性、計画されたメンテナンス、および不合格部品の割合によって異なります。したがって、生産計画では、キャビティ数だけではなく、検証済みの試行データを使用する必要があります。
下流の延伸ブロー成形には、一貫したプリフォーム重量、ネック寸法、肉厚が不可欠です。キャビティ間の違いにより、材料の分布が不均一になったり、ボトルの強度が不安定になったり、不合格率が増加したりする可能性があります。
適切に設計されたホット ランナー、正確に製造された金型コンポーネント、およびバランスの取れた冷却は、これらの変動を軽減するのに役立ちます。定期的なサンプリングとキャビティの特定は、大規模な生産バッチに影響を与える前に問題を検出するのに役立ちます。
大龍 は、金型のエンジニアリング上の利点の 1 つとして、交換可能なキャビティ構造を挙げています。交換可能なコンポーネントにより、金型アセンブリ全体を交換せずに摩耗または損傷した部分を修理できるため、対象を絞ったメンテナンスが簡素化されます。
購入者は、実際の互換性の範囲、スペアパーツの入手可能性、交換手順、および寸法検証要件を確認する必要があります。これらの詳細は、メンテナンス チームがダウンタイムを見積もり、適切な予備在庫を準備するのに役立ちます。
高速プリフォーム製造は射出性能以上のものに依存します。ロボットのハンドリング、冷却、搬送、検査、下流の送風装置は連携して動作する必要があります。対象の自動化システムとの互換性により、手動による処理が軽減され、より予測可能な生産ワークフローがサポートされます。
29/25 ネック仕上げと 96 キャビティ レイアウトにより、このタイプの金型は、大量の PET プリフォームを必要とするパッケージング作業に適しています。完成したボトルの適合性は、ネックのデザイン、プリフォームの重量、樹脂グレード、ボトルの形状、および意図された充填条件によって異なります。
すべての 29/25 ネック仕上げがすべてのボトル キャップや充填ラインと交換できるわけではありません。製造業者は、金型設計に着手する前に、閉鎖図、不正開封防止機能、シール要件、および適用されるパッケージング規格を確認する必要があります。
高キャビティ金型を選択するには、キャビティ数や購入価格だけを比較するのではなく、生産システム全体を見直す必要があります。技術的に適切な金型は、機械、樹脂、ボトルの設計、生産目標、および工場で利用可能なメンテナンス リソースに適合する必要があります。
製品の詳細については、Daelong のニードル バルブ ゲート付き 96 キャビティ 29/25 ネック PET プリフォーム金型およびその幅広い PET プリフォーム金型ソリューションをご覧ください。
精密に設計された金型であっても、安定した性能を維持するには定期的なメンテナンスが必要です。 96 キャビティのシステムでは、いくつかのキャビティに影響を及ぼす小さな問題が検出されないままだと、かなりの数の欠陥部品が発生する可能性があります。
予防メンテナンスにより、予期せぬダウンタイムが軽減され、コンポーネントの交換がより予測可能になります。適切なメンテナンス間隔は、生産条件、樹脂の品質、稼働時間、検査結果、およびメーカーの推奨事項に基づいて決定する必要があります。
96 キャビティ PET プリフォーム金型には 96 個の成形キャビティが含まれており、すべてのキャビティが正しく動作している場合、完全な射出サイクルごとに最大 96 個のプリフォームを製造できます。実際の生産高は、サイクル タイム、機械のパフォーマンス、製品の合格率によって異なります。
29/25 の指定は、意図されたネック仕上げの構成を識別します。選択したキャップとボトルの設計との互換性を確保するには、承認された設計図を使用して正確な寸法とクロージャーのインターフェイスを確認する必要があります。
ニードル バルブ ゲート システムは、可動バルブ ピンを通した溶融物の流入を制御します。適切な設計とプロセス設定を使用すると、ゲートの一貫性を向上させ、充填の制御をサポートし、大量射出成形における特定のゲート関連の欠陥を減らすことができます。
大龍 は、5 ステーション ロボット システムを備えた Nestal 射出成形機との互換性を指定しています。注文前に、型締力、射出能力、プラテン寸法、自動化の詳細など、正確な機械モデルとインターフェースの要件を確認する必要があります。
公開されている仕様には、キャビティ、コア、ネック リングにドイツ 2316 鋼が使用されています。バルブピンには日本SKD51鋼。ホットランナーノズルにはベリリウム銅。マニホールドプレートにはH13鋼。ベースプレートにはP20工具鋼を使用。最終的な材料と硬度の要件は、購入仕様書で確認する必要があります。
メーカーは、バランスのとれたホット ランナー温度、適切な射出パラメータ、効果的な冷却、およびきれいな成形表面を維持する必要があります。キャビティごとの定期的なサンプリングと予防メンテナンスは、広範囲にわたる不合格を引き起こす前に逸脱を特定するのに役立ちます。
ネック仕上げ図、プリフォームの重量と寸法、ボトルの用途、射出成形機のモデル、生産目標、樹脂仕様、自動化要件、および希望納期を提供します。これらの詳細は、メーカーが互換性を評価し、より正確な提案を作成するのに役立ちます。
ニードル バルブ ゲート システムを備えた 96 キャビティの PET プリフォーム金型は、高い生産能力、再現可能なプリフォーム品質、自動射出成形操作との互換性を求める包装メーカーにとって貴重な投資となります。その長期的な価値は、精密エンジニアリング、適切な材料、バランスのとれた充填と冷却、信頼性の高い機械の統合、および規律あるメンテナンスに依存します。
大龍 は、射出成形金型製造の経験と、PET プリフォームの大量生産を目的とした製品設計を組み合わせています。メーカーは購入を決定する前に、技術図面を評価し、機械の互換性を確認し、金型の試作と最終納品の明確な合格基準を確立する必要があります。
生産ライン向けの信頼性の高い PET プリフォーム成形ソリューションをお探しですか? 大龍に連絡する29/25 ネック仕様、プリフォーム設計、機械構成、出力要件について話し合います。製品ページにアクセスするか、技術的な詳細とお客様の製造ニーズに合わせた見積もりをリクエストするにはお問い合わせください。